دو کارخانه می توانند یک کیسه عمودی یکسان، یک توزین چند سر و یک چک توزین را نصب کنند و همچنان سال را با خطوطی به پایان برسانند که رفتار بسیار متفاوتی دارند. لیست تجهیزات به ندرت چیزی است که آنها را از هم جدا می کند. طرح است. فاصله بین ایستگاهها، جایی که کیسههای رد شده پایین میآیند، چقدر فضای یک تکنسین برای باز کردن درب نگهبانی دارد، و جایی که رولهای فیلم ذخیره میشوند، همگی تعیین میکنند که چه تعداد کیف خوب در هر شیفت از خط خارج میشوند.
پاسخ کوتاه: ابتدا طرح خط بسته بندی خودکار را در اطراف دستگاه تنظیم سرعت و یک هدف خروجی خوب واقع بینانه بسازید، سپس آن را برای دسترسی به خدمات، تغییر و مدیریت رد کنید. طرحبندیهایی که از هر فضای طبقهای که اتفاقاً رایگان باشد، به عقب کشیده شدهاند، معمولاً مشکلات گرانقیمت - گرسنگی در کولهبر، نوار نقالههای مسدود شده، جابجاییهایی که به دو نفر نیاز دارند - را پس از نصب به تیم تولید تحویل میدهند.
هر خط یک ایستگاه دارد که ریتم را تنظیم می کند. در یک خط گرانول معمولاً دستگاه عمودی شکل پرکردن مهر و موم است. روی خط پودری ممکن است پرکننده مارپیچ یا توزین پیچ باشد. در خط چند SKU، اغلب دستگاه کیسه ای با طولانی ترین تغییر است. ابتدا آن را پیدا کنید، سپس با هر ایستگاه دیگر به عنوان پشتیبانی رفتار کنید.
دو عدد ترتیب را هدایت می کند: نرخ آن ایستگاه و تعداد ساعت در هر شیفت در واقع بسته های خوبی تولید می کند. کیسهای با نرخ 80 کیسه در دقیقه، 80 کیسه در تمام شیفتها را انجام نمیدهد - اتصال فیلم، زمان چرخه وزن، خنکشدن آببند، حذف رد و توقفهای کوتاه، همگی کمی نیاز دارند. تیم هایی که اندازه نوار نقاله های پایین دستی و بسته بندی های کیس را به شکل پلاک نشان می دهند، معمولاً به یک بسته بندی کیس ختم می شوند که بیشتر شیفت را گرسنه نگه می دارد. تیمهایی که اندازه آنها با خروجی خوب اندازهگیری شده است، بدون دو بار خرید، فضایی برای بهبود میگذارند.
در عمل، خروجی خط نزدیک به کندترین نرخ ایستگاه ضربدر زمان کار واقعی است ، نه مجموع هر برگه مشخصات در نقل قول. قبل از اینکه کسی خط نقاله بکشد، این عدد را ثابت کنید، زیرا تعیین می کند که آیا به یک کیسه یا دو عدد نیاز دارید، و اینکه انتهای خط باید دستی یا خودکار باشد.
هر محصولی که باشد، یک خط اتوماتیک در پنج بلوک کاربردی قرار میگیرد و هر کدام سؤال متفاوتی از پلان طبقه میپرسد. بسته نگه داشتن توزین و شکل گیری کیسه از نظر فیزیکی، افت محصول را کوتاه می کند، که باعث کاهش گرد و غبار، ریختن و جابجایی وزن می شود. نگه داشتن بازرسی و جابجایی رد در کنار راهرو از دفن شدن سطل های زباله در پشت نگهبانان جلوگیری می کند - تصمیم کوچکی که باعث صرفه جویی در راه رفتن می شود.
| منطقه | تجهیزات معمولی | سوالی که زودتر حل شود |
|---|---|---|
| تغذیه و تغذیه | آسانسور سطلی نوع Z، لودر خلاء، نوار نقاله شیبدار، آسانسور پیچ | مواد اولیه از کجا میرسد و آیا اپراتور میتواند بدون وارد شدن به داخل محوطه محافظتشده، دوباره پر کند؟ |
| وزن و دوز | توزین چند سر، توزین خطی، پرکننده مارپیچ، لیوان حجمی | کدام اصل توزین برای محصول مناسب است و افت تا کیسه چقدر فاصله دارد؟ |
| تشکیل کیسه یا کیسه | دستگاه فرم پرکن عمودی، دستگاه کیسه پیش ساخته اتوماتیک | کدام مدل کیفها در حال حاضر اجرا میشوند و احتمالاً تا سه سال آینده کدام مدلها اجرا میشوند؟ |
| بازرسی و رد | چک وزن، فلزیاب، سیستم بازرسی اشعه ایکس | بسته رد شده کجا می رود و آیا می توان رد را بدون توقف خط تأیید کرد؟ |
| بسته بندی کیس و پالت سازی | نصب کیس، بسته بندی کیس، سیلر، کدگذار، ربات پالت سازی | پایان خط دستی یا خودکار و هر گزینه چقدر فضای انباشته نیاز دارد؟ |
سه توپولوژی بیشتر طبقات کارخانه را پوشش میدهند، و این انتخاب مدتها قبل از اینکه یک شماره مدل ثابت شود، ردپای آن را تغییر میدهد. یک خط سری یک جریان محصول را از طریق هر ایستگاه انجام می دهد. یک خط موازی بخشی از جریان را کپی می کند، بنابراین نیمی از آن می تواند به کار خود ادامه دهد در حالی که دیگری متوقف می شود. یک خط مختلط یک قسمت جلویی مشترک دارد و در پایین دست تقسیم میشود که برای یک محصول پایه بلندمدت با انواع کوتاهمدت مناسب است.
| توپولوژی | بهترین تناسب | معامله کردن |
|---|---|---|
| سری | یک خانواده محصول، حجم بالا، تقاضای پایدار | بالاترین راندمان در هر متر مربع، اما بدون افزونگی - یک توقف همه چیز را متوقف می کند |
| موازی | چندین SKU یا تولیدی که در آن زمان کار بیشتر از فضای زمین اهمیت دارد | تجهیزات و ابزارهای برقی را کپی می کند و تقریباً فضا را برای بخشی از جریان دو برابر می کند |
| مختلط | محصول پایه بلند مدت به اضافه دوره های کوتاه مکرر | به طور کلی تعادل خوب است، اما مسیریابی، ادغام و کنترل ها نیاز به برنامه ریزی بیشتری دارند |
اگر می توان به هدف خروجی خوب شما در یک خط سری با بافرهای معقول دست یافت، در مقابل وسوسه ساختن دو نیم خط مقاومت کنید. مسیرهای جریان تکراری به معنای تمیز کردن تکراری، تعویض تکراری و دوبرابر مکان برای نشستن و کهنه شدن محصول است.
بیشتر بازسازیهای چیدمان از مواردی میآیند که تا هفته نصب کار هیچکس نبود. قبل از ثبت نام، نقاشی را با این شش نقطه طی کنید:
در محصولات مرطوب یا چسبنده، ریزش های زهکشی، محافظ شستشو برای موتورها و سنسورها و طرحی برای محل خروج آب شستشو از اتاق اضافه کنید. اینها خطوط ارزان روی نقشه و خطوط گران پس از ریختن بتن هستند.
هنگامی که مناطق و توپولوژی ثابت شدند، انتخاب تجهیزات به سرعت محدود می شود. باگر تنظیم کننده سرعت، ارتفاع نوار نقاله و اندازه بافر را تعیین می کند. سر توزین زمان چرخه و در نتیجه طول افت را تعیین می کند. ایستگاه بازرسی تعیین می کند که دریچه رد و سطل تایید باید در کجا قرار گیرد.
برای تولید گرانول و میان وعده با کیسه متوسط، یک ماشین عمودی با سرعت بالا اغلب لنگر است: KL230H یک قالب کیسه متوسط را در انتهای بالاتر محدوده سرعت اجرا می کند، بنابراین نوار نقاله های پایین دست و بسته بندی کیس باید از آن اندازه گیری کنند نه از یک ماشین کندتر که بعداً جایگزین می شود.
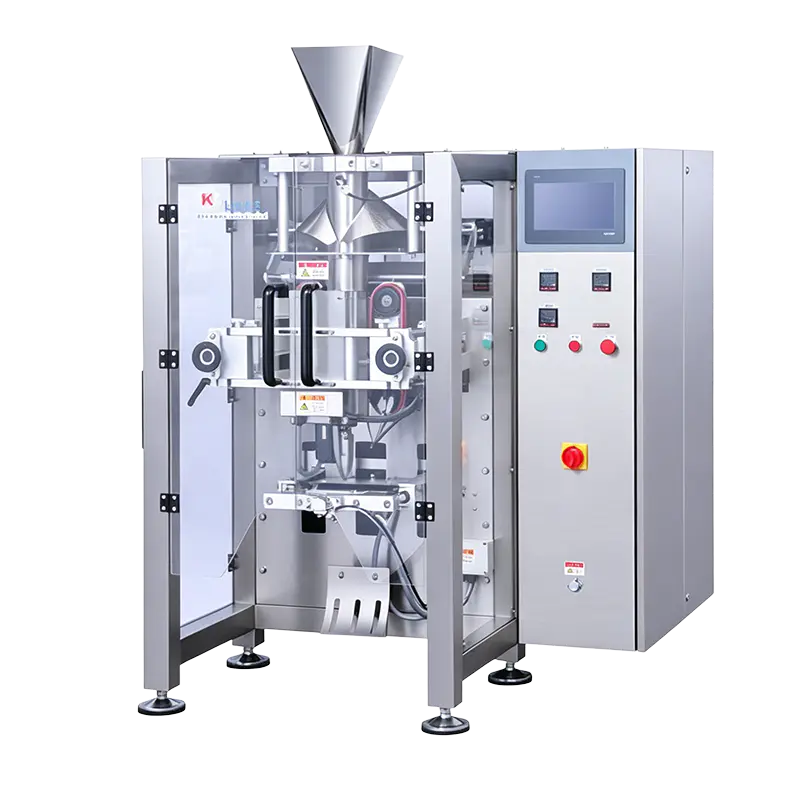 دستگاه بسته بندی عمودی کیسه متوسط پرسرعت KL230H بسته بندی عمودی پرسرعت KL230H برای کیسه های متوسط، 15 تا 150 کیسه در دقیقه، مناسب آجیل، مواد غذایی منجمد و تولیدکنندگان کشاورزی که به توان عملیاتی کیسه متوسط بالاتر نیاز دارند. مشاهده محصول →
در جاهایی که پنجره وزن بسته باریک است - کیسههای کوچک، دوز دقیق، تحمل پذیری کم - یک توزین خطی با دقت بالا معمولاً شریک طرحبندی بهتری نسبت به تعداد هدهای بزرگ است، زیرا چرخه کوتاهتر آن باعث فشردهتر شدن مسیر ریزش و جذب گرد و غبار ساده میشود.
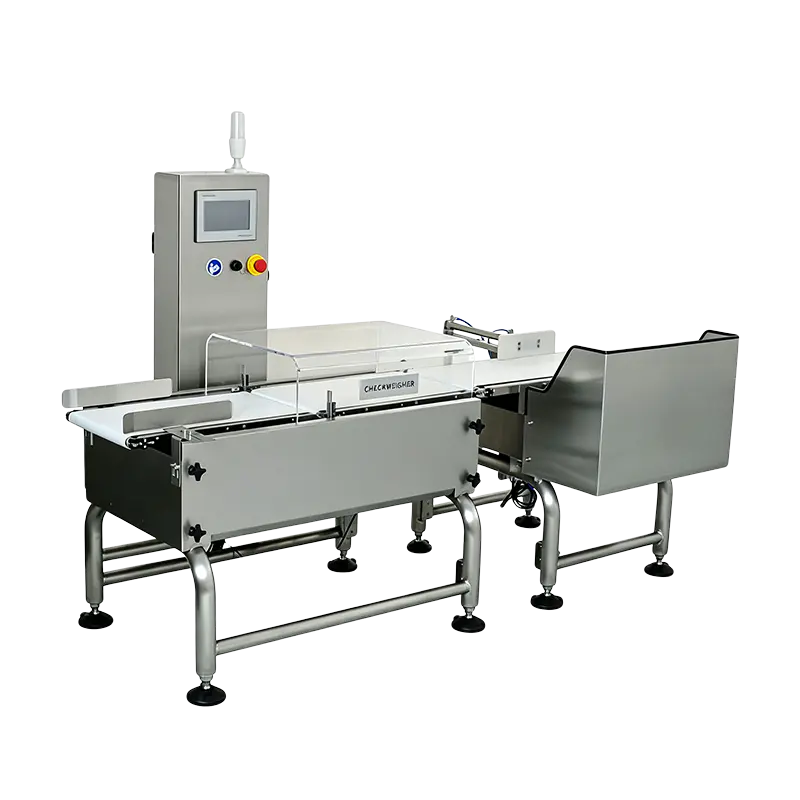 بررسی وزن خطی با دقت بالا EW-300-1000 برای پنجرههای باریک با وزن بسته و دوز دقیق، این چکوزنگر خطی دقت 0.3 ± گرم و تا 80 قطعه در دقیقه را در یک تسمه 300 میلیمتری ارائه میدهد. مشاهده محصول →
بلوک بازرسی مستحق قرارگیری زودهنگام است، نه یک گوشه باقی مانده. یک فلزیاب استاندارد که پس از آب بندی و قبل از بسته بندی کیس قرار می گیرد، به طول نوار نقاله باز کافی برای رد تمیز و سطل تاییدی که اپراتور می تواند بدون خم شدن بر روی محافظ به آن برسد، نیاز دارد. اگر هنوز در حال مقایسه شمارش سر و اصول وزن کردن هستید، این راهنما را در ادامه بخوانید انتخاب بین توزین چند سر و خطی توضیح می دهد که هر کدام کجا مناسب است.
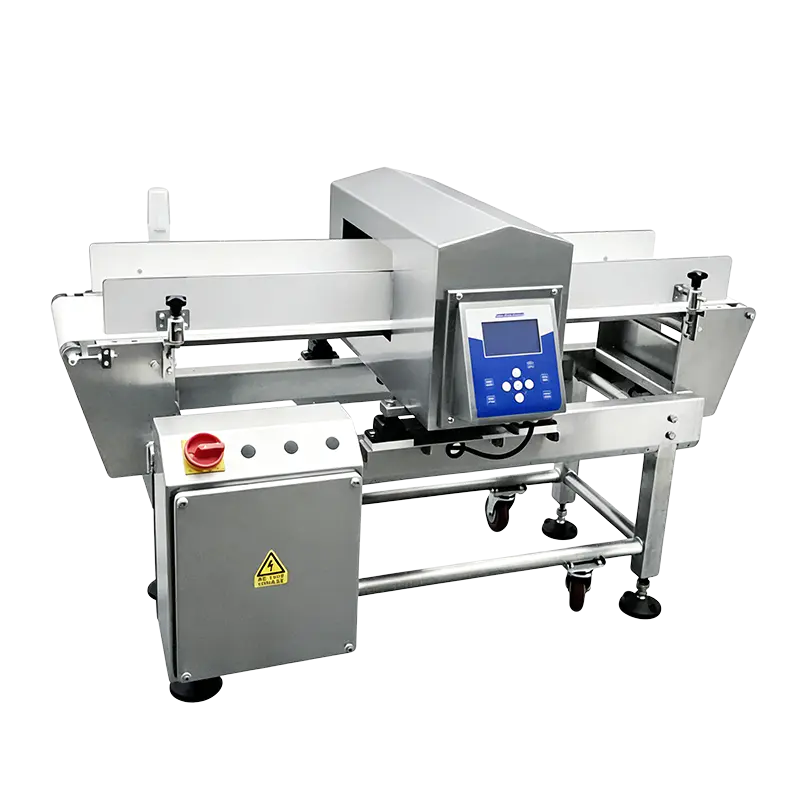 دستگاه فلزیاب استاندارد ER3515 فلزیاب استاندارد برای تنقلات کیسه ای، داروهای بسته بندی شده و چاشنی های بطری. دیافراگم 350×150 میلی متر، قابلیت تشخیص Fe≥0.8 میلی متر. مشاهده محصول →
نقشه های چیدمان آرام به نظر می رسند زیرا هیچ چیز روی آنها تغییر نمی کند. خطوط واقعی انجام می دهند. اگر سه SKU یک کیسه مشترک دارند، چیدمان باید قطعات قالب، فیلم و سیلندرهای چاپ را در دسترس دستگاه قرار دهد و چرخ دستی ابزار را دور از راهرو نگه دارد. تغییری که به جای 45 دقیقه 25 دقیقه طول می کشد، اغلب یک تصمیم برای مکان ذخیره سازی است، نه فنی.
بافرها عامل آرام دیگر هستند. یک میز انباشتگی کوتاه بین کیسهگیر و بستهبندی کیس، میکرو استاپها را جذب میکند و هر بار که یک کیس تردد میکند، خط متوقف نمیشود. با این حال، بافر بیش از حد، یک ایستگاه کند را پنهان می کند و به محصول اجازه می دهد آنقدر طولانی بماند که روی کالاهای چسبنده یا حساس به دما اهمیت داشته باشد - بنابراین اندازه آن را برای چند دقیقه خروجی، نه تغییر اندازه، می دهد.
رسیدگی به رد مستحق همان نظم و انضباط است. تشخیص فلز، بررسی وزن و رد اشعه ایکس باید در یک سطل قفل شده یا با برچسب مشخص در خارج از منطقه محافظت شده فرود آیند، با یک سنسور تأیید در موقعیتی که رد ناموفق به جای اینکه به بسته مشکوک ادامه دهد، خط را متوقف کند. خطوط غذا، غذای حیوانات خانگی و خطوط کشاورزی معمولاً کنترل گرد و غبار، شستشو و ضد آفات را به این بلوک اضافه می کنند. را محلول های بسته بندی مواد غذایی نمای کلی نشان می دهد که چگونه آن پیکربندی ها معمولاً گروه بندی می شوند.
هیچ رقم عمومی مفیدی وجود ندارد. فضا از توان عملیاتی، اندازه کیسه و مقدار بافری که میخواهید، به علاوه فاصلههای سرویس در اطراف هر دستگاه را دنبال میکند. یک خط تک کیسهای جمعوجور با انتهای خط دستی میتواند در چند ده متر مربع جا شود، در حالی که همان محصول با بستهبندی خودکار کیس و پالتبندی ممکن است به چندین برابر آن نیاز داشته باشد، بیشتر برای انباشتگی و مرحلهبندی پالت.
اکثر چیدمان ها بسته به پایداری بسته و مکانیسم رد، تشخیص فلز را بعد از آب بندی و قبل یا بعد از چک توزین انجام می دهند. عامل تعیینکننده معمولاً تأیید رد است: هر واحدی که اول رد میکند باید فضایی برای بن و حسگر آن داشته باشد و واحد دوم نباید بستهای را که واحد اول قبلاً محکوم کرده است، دوباره بپذیرد.
به جای خرید فوری دستگاه دوم، فضای کف و ظرفیت شهری را رزرو کنید. طول اضافی در منطقه بازرسی و بسته بندی کیس، یک قطره هوای فشرده اضافی و یک تغذیه برق اضافی در طول ساخت و ساز ارزان و پس از آن ناخوشایند هستند.
سرعت خط کاری است که کندترین ایستگاه در شرایط ایده آل می تواند انجام دهد. خروجی خوب چیزی است که خط را به عنوان محصول قابل فروش در هر شیفت، پس از توقف، رد کردن، تعویض و تمیز کردن ترک می کند. تصمیمات چیدمان، به خصوص اندازه بافر و اتاق دسترسی، بر عدد دوم بسیار بیشتر از اولی تاثیر می گذارد.
مفیدترین چیزی که میتوانید در گفتگو با تامینکننده بیاورید، فهرست خواستههای ماشینها نیست - این یک هدف با خروجی خوب اندازهگیری شده، فهرست SKU برای سه سال آینده، و یک پلان طبقهای است که شبکه ستون و افتهای ابزار مشخص شده است. با این سه مورد، طرح بندی خط بسته بندی خودکار دیگر یک تمرین طراحی نیست و تبدیل به یک تصمیم تولیدی می شود که دو سال پس از راه اندازی هنوز معقول به نظر می رسد.
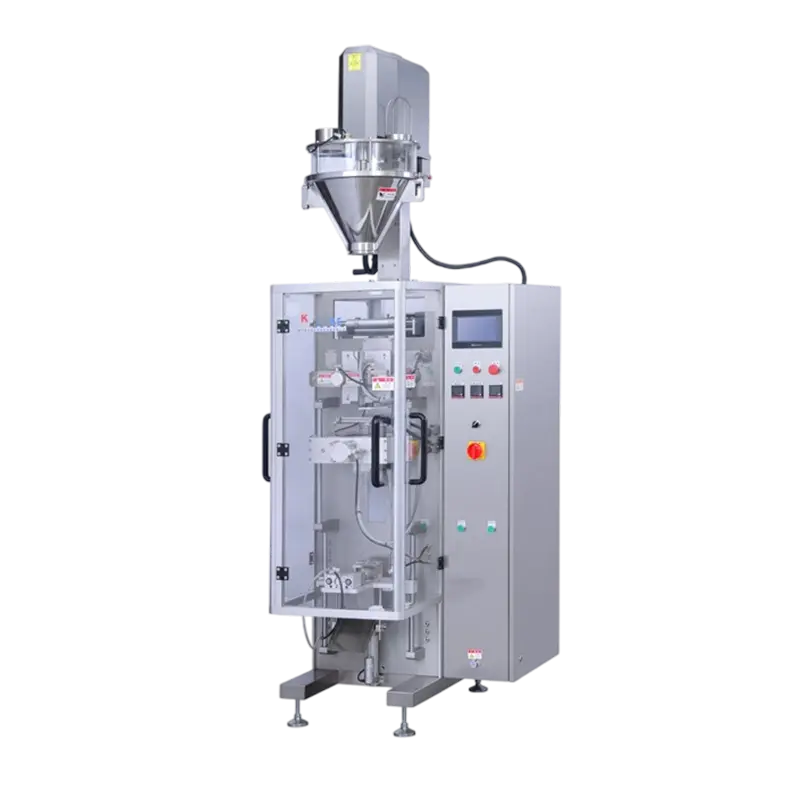
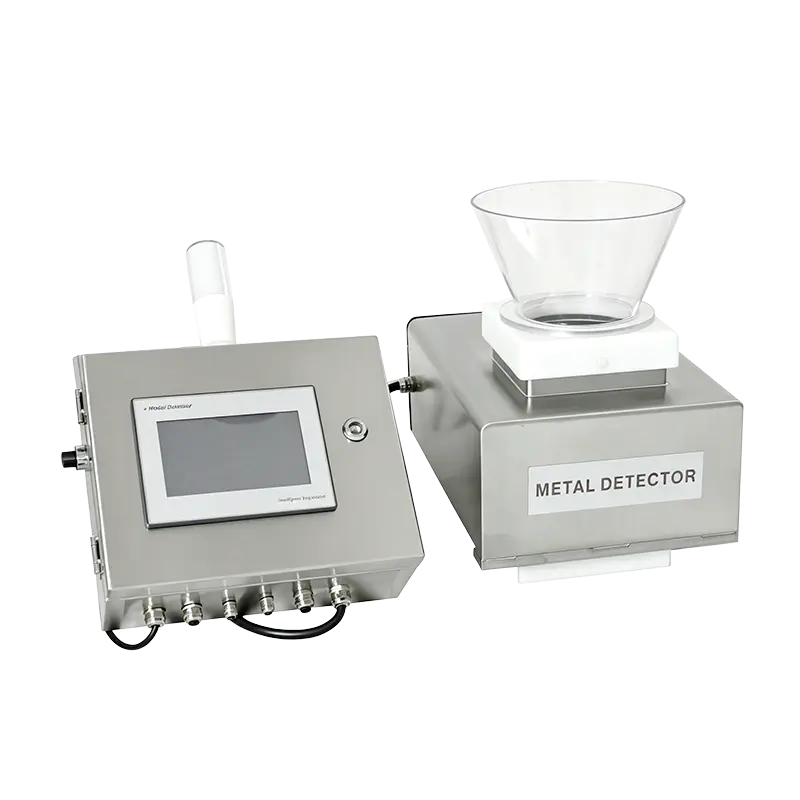
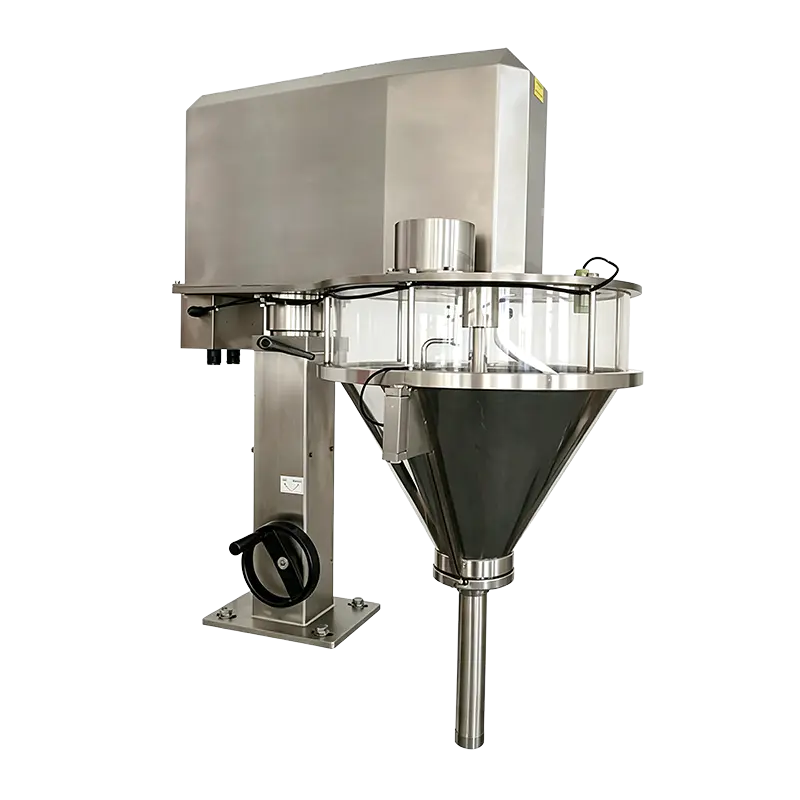
تماس با ما
+86-573-82788180
+86-15325730953
نیاز به ایمیل
info@mainfill.com
jiayingzhuge18@qq.com
درباره
Jiaxing K-Line Machinery Co., Ltd. یک تولید کننده و ارائه دهنده خدمات ماشین آلات بسته بندی اتوماتیک است که به بازارهای داخلی و خارج از کشور خدمات می دهد.
پیوندها
محصولات
یک پیشنهاد رایگان دریافت کنید